Parní stroj.
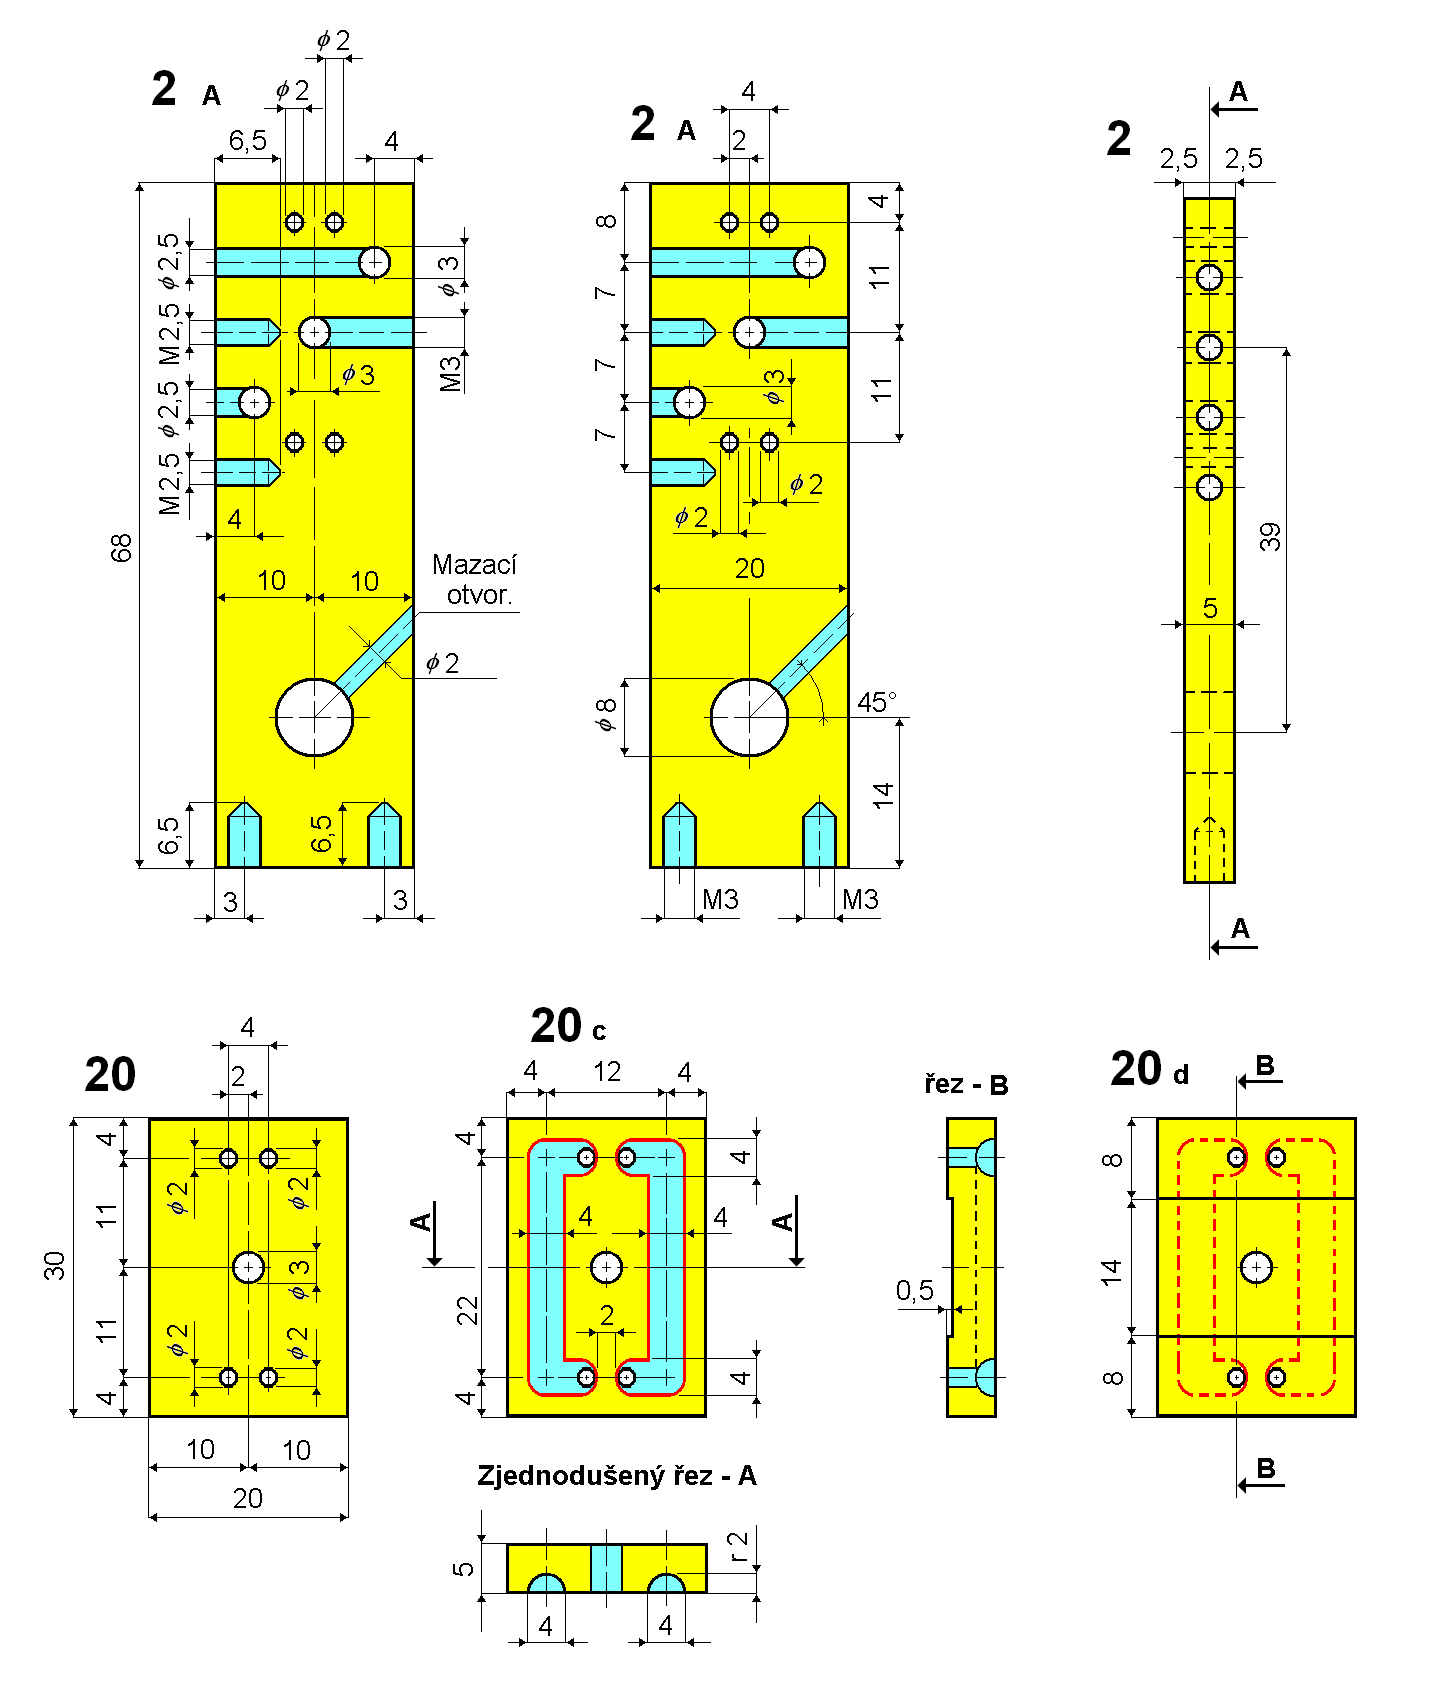
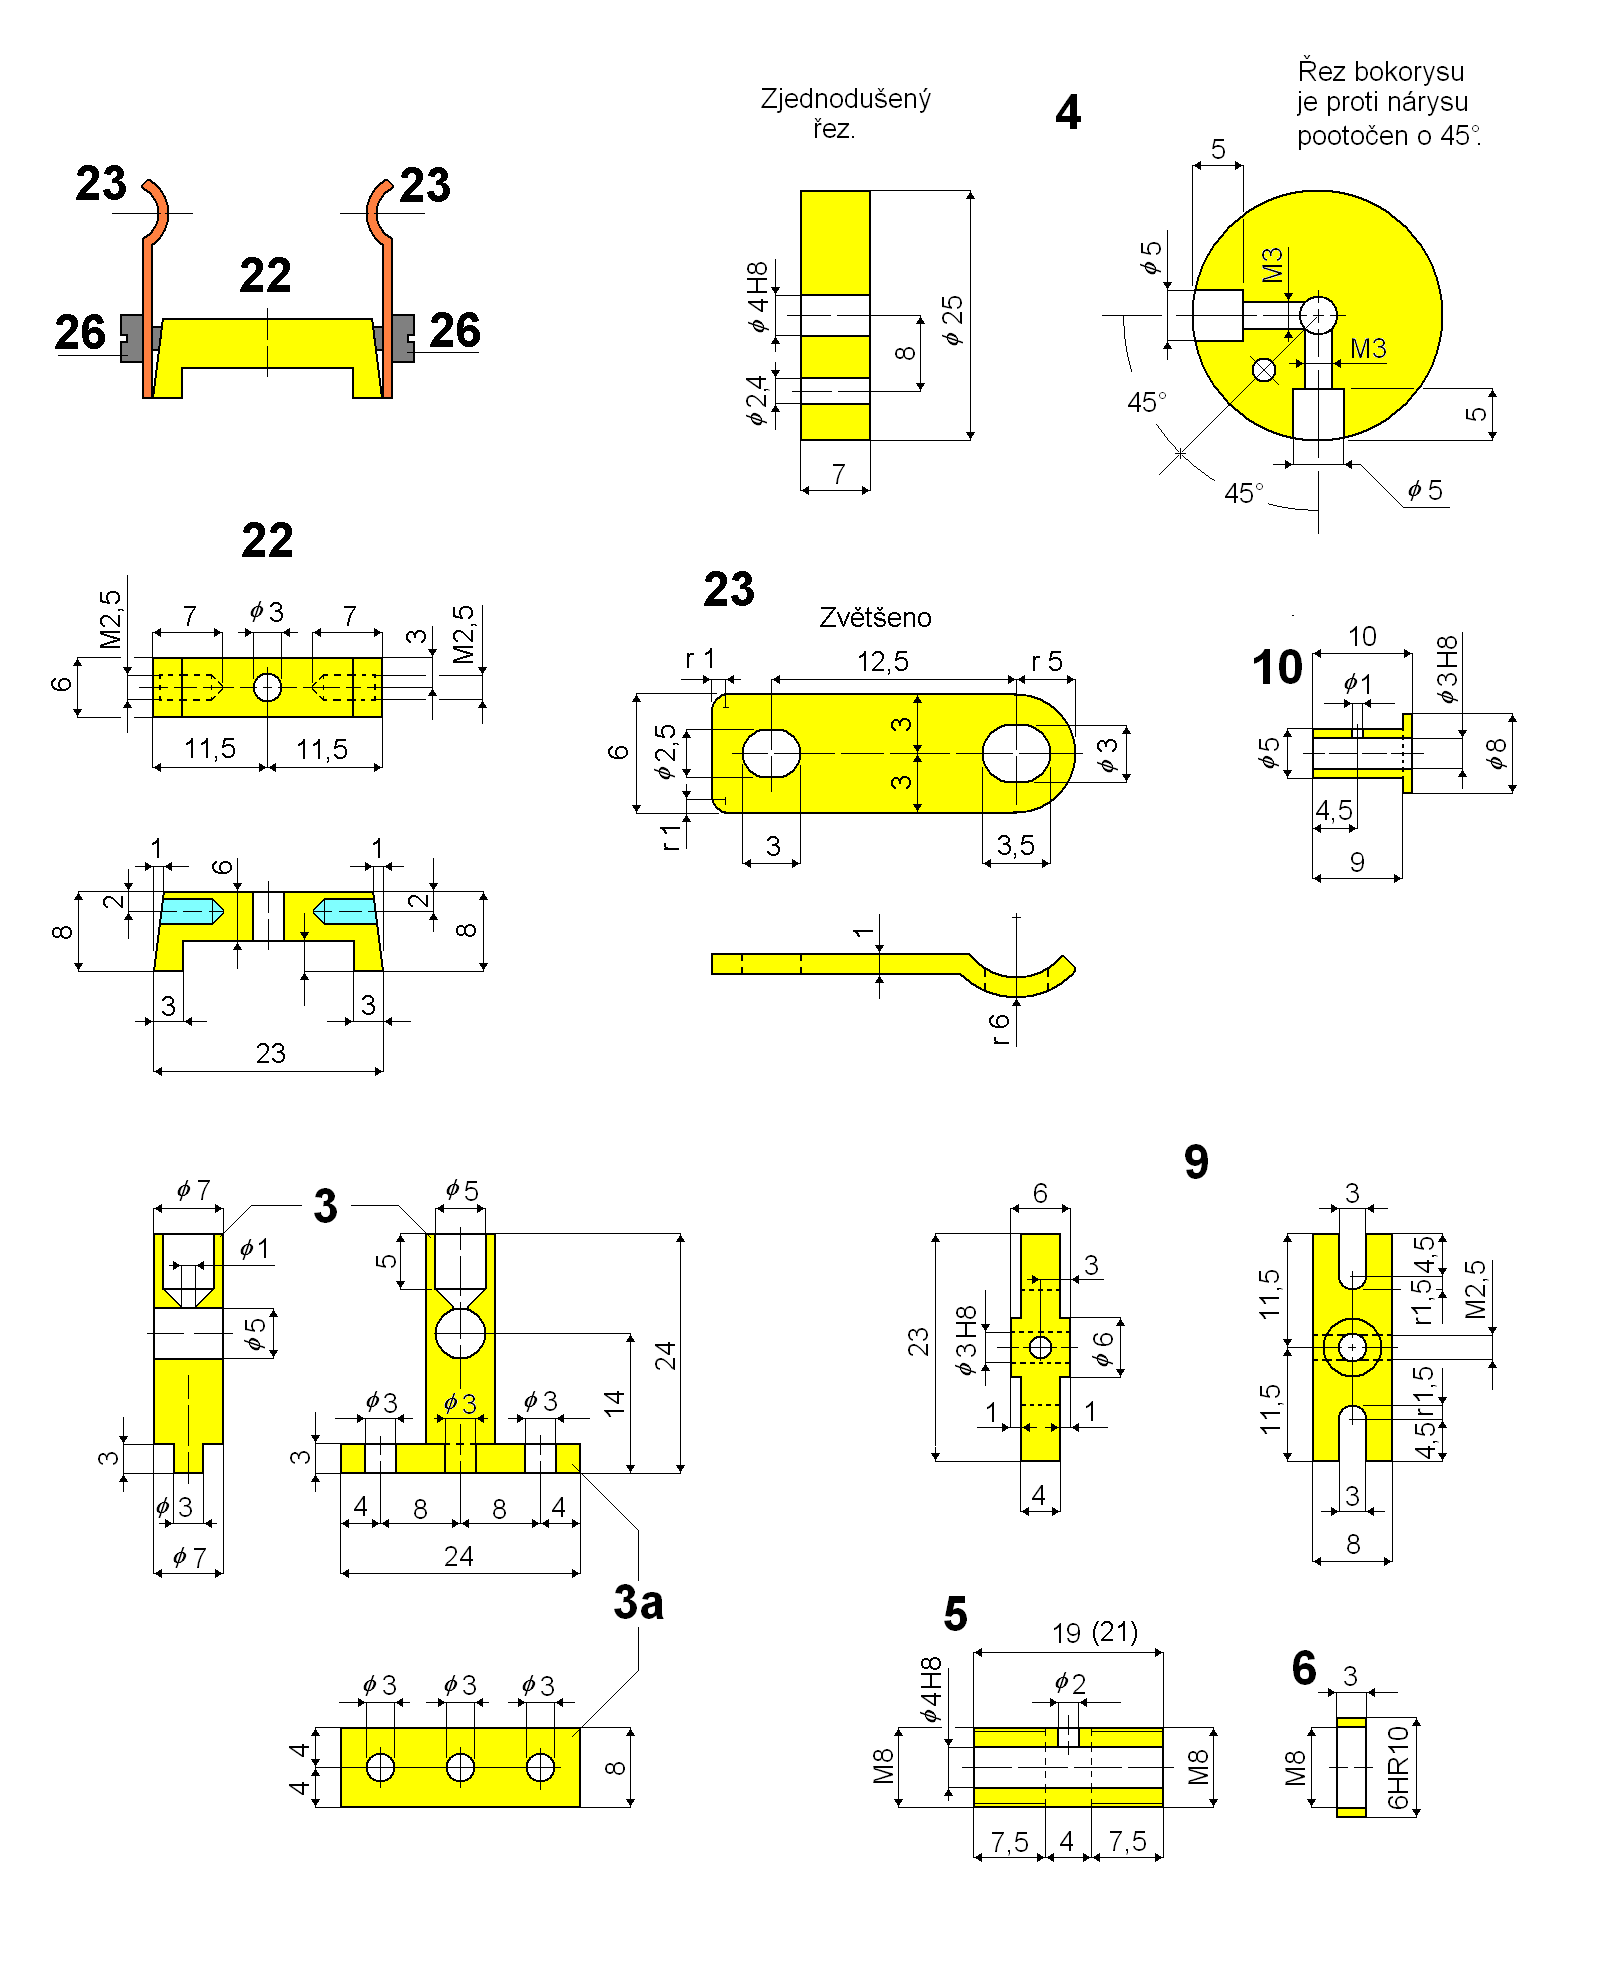
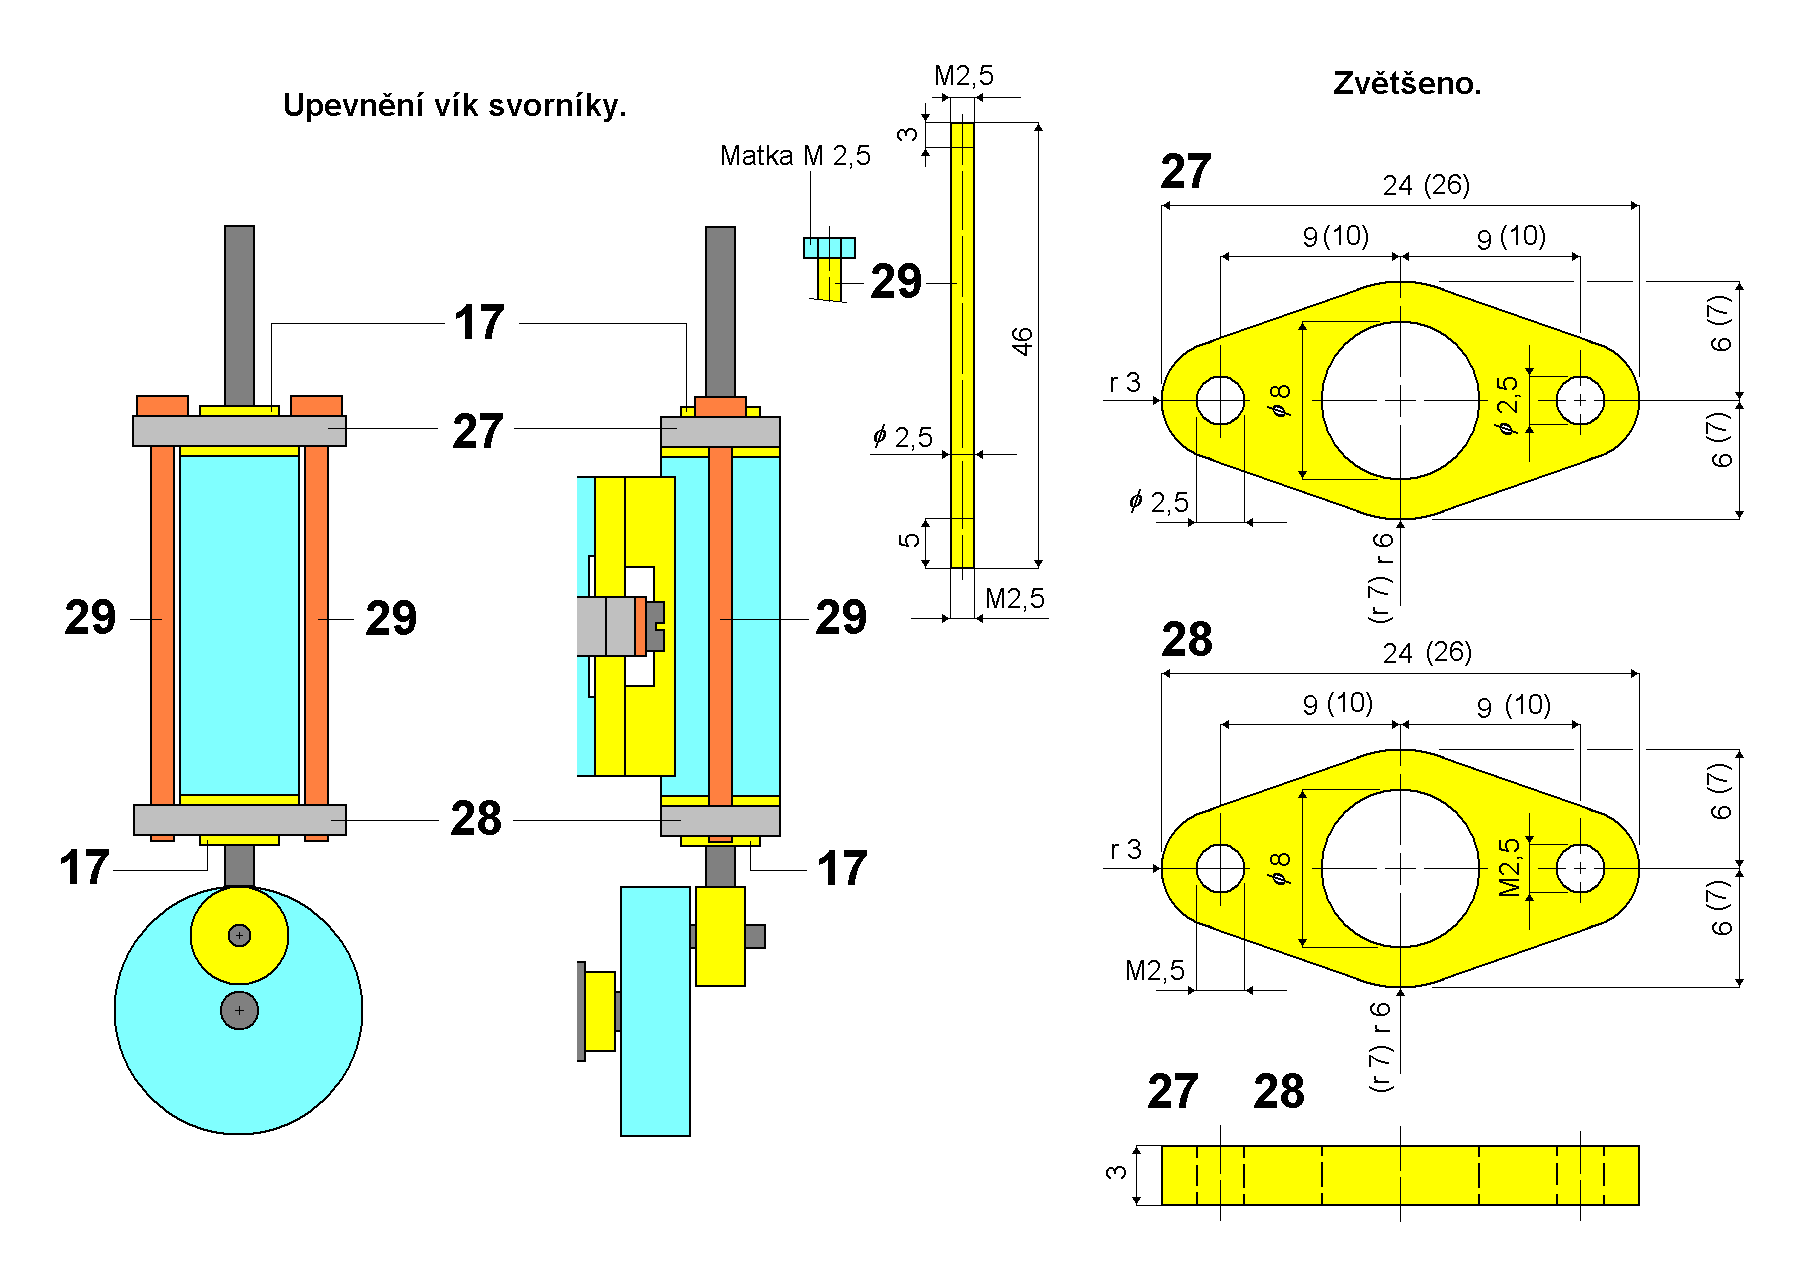
Stojatý oscilační dvouválec.Písty mají průměr 10mm a zdvih 16mm.Pokud zvolíte průměr pístů 12mm platí míry uvedené v závorkách.Stroj je vhodný pro provoz sytou párou. Provozní tlak 1 až 1,5at.přetlaku.Reverzní ventil – 2 popsaný v článku „Reverzní ventily“ v RCr 2/2007 jsem navrhl pro tento parní stroj.Válce 16 jsou mosazné trubky o síle stěny 1mm.Při řezání trubky dbejte na to,aby nebyla ve svěráku příliš stažena v čelistech,zdeformovala by se a byla by pro válec nepoužitelná.Ovalita vnějšího průměru nezdeformované trubky je menší než 0,01mm (měřeno mikrometrem). Trubky pro válce zarovnejte v soustruhu na míru,.V dílech 18 se nejprve vyfrézuje žlábek dle zvoleného průměru válce a potom teprve vybrání 12mm do hloubky 3mm, otvory průměru 2mm nevrtejte. U dílů 19 si posuvkou narýsujte osy otvorů a vyvrtejte je.Pro 3H8 vyvrtejte průměr otvorů 2,9 a dokončete je výstružníkem. Díly 19 frézujte na straně rysek označujících osy otvorů.V opačném případě by ryskami při chodu stroje unikala pára.Po začištění otvorů a hran srovnejtedíly 16 18 a 19 podle výkresu,zajistěte je malou svěrkou (pozor na deformaci válce) a vyvrtejteotvoryo průměru 2mm.Díly si označte aby nedošlo k záměně,nebo jejich otočení(nemusely by pasovat). Všechny otvory očistěte od hrotů.Z duralu o průměru 2mm si zhotovte dva pomocné čepy dlouhé 15mm,ty použijete pro zajištění vzájemné polohy dílů při letování.U dílů 18 pocínujte žlábky a na opačné straně plošky s otvory 2mm. Díly 19 a 16 necínujte.Vrtákem 2mm vyčistěte v dílech 18 otvory od cínu.Před sestavením díly 16 18 a 19 potřete letovací kapalinou ,podle označení je sestavte,do otvorů zasuňte pomocné duralové (v nouzi hliníkové)čepy a po vzájemném srovnání dílů tyto zajistěte malou svěrkou.Nad plynovým vařičem sestavené díly otáčejte tak,aby se stejnoměrně ohřály.Místa spojů potírejte letovací kapalinou.Když cín díly spojí ukončete ohřev a nechte je pomalu vychladnout.Při prudkém ochlazení vodou by se mohly v cínu vytvořit póry.Víka válců 17 vytočte z bronzové kulatiny a zhotovte jena jedno upnutí abyste docílili přesného vystředění otvoru. Pro 3H8 vrtejte průměrem vrtáku 2,9 a dokončete výstružníkem.Pokud zvolíte upevnění vík 17 k válcům 16 svorníky 29, zhotovte víka tak, aby měla co nejmenší vůli ale dala se do válců rukou zasunout. V opačném případě musíte u vík průměr 10 nebo (12) zhotovit o 0,01mm větší než je vnitřní průměr válců a víka při sestavování stroje nalisovat.U vík nezapomeňte zhotovit 45° plošky. Písty 15 jsou z bronzové kulatiny, zhotovte je (včetně otvorů 2,9mm) na jedno upnutí.Otvor v pístu dokončete výstružníkem 3H8. Zalícování pístů do válců proveďte pomocí (přípravku) pouzdra – popsáno v RCr 1/2007 strana 70.Po zalícování si nezapomeňte písty i válce označit,aby nedošlo k záměně. Pístní tyče 14 jsou z oceli prodávané v modelářských prodejnách na podvozky mod.letadel,má dostatečnou tvrdost a průměr 3,00 mm(měřeno mikrometrem).Ojniční ložiska 13 zhotovte z bronzové kulatiny, střední otvory vrtejte vrtákem o průměru 2,4mm.Pístní tyče 14 s ojničními ložisky 13 pájejte stříbrnou pájkou.Po očištění vyvrtejte do 13 dva mazací otvory (jsou vidět na snímku). Ojniční ložisko vložte do universálky,pístní tyč opřete o její čelo a utáhněte pakny, docílíte tím kolmosti otvoru k pístní tyči. Do sklíčidla koníku upněte výstružník 2,5H8 a při malých otáčkách otvor dokončete.Montáž pístů provedete až při konečné sestavě stroje.Stojan 2 a oba díly 20 jsou z ploché mosazné tyče 20/5.Na 2 si posuvkou narýsujte osy všech otvorů,mazací otvor je v boční ose stojanu(na výkrese to není označeno). Všechny vyvrtané otvory je třeba začistit (odhrotovat).Polotovar dílu 20 upevněte malou svěrkou k dílu 2. Oba díly srovnejtea vyvrtejte otvor o průměru 3mm pro čep 21 – je v ose stojanu.Po vyvrtání otvoru stáhněte oba díly šroubem M3,odstraňte svěrku a vyvrtejte 4 otvory o průměru 2mm.Před rozebráním si oba díly označte.Nyní na opačnou stranu přiložte druhý polotovar dílu 20 a vše opakujte.A pozor vrtejte pouze ty otvory,které jsou na výkrese 20.Kanálky pro rozvod páry u dílů 20 (jsou značeny modře s červeným orámováním)a frézují se na té straně která se při vrtání dotýkala stojanu 2.Pokud bude kanálek široký 4mm stačí hloubka 2mm,při šířce kanálku 3mm frézujte do hloubky 3mm aby byl zajištěn dostatečný průřez.Mezi otvory musí zůstat 2mm stěna.Pokud nemáte tvarovou frézu zkraťte šroubovici 3mm vrtáku na 7mm a válcovou část vrtáku na 15mm. V soustruhu vyvrtejte do kulatiny dlouhé 50mm a průměru 8mm otvor o průměru 3mm do hloubky 15mm.Otvor potřete letovací kapalinou a po ohřátí zalijte cínem.Válcovou část vrtáku namočte do let. kapaliny a za pomocí kleští pomalu zasouvejte do otvoru s roztaveným cínem a pozor na oči cín má snahu z otvoru vyletovat.Přebytečný cín vyteče a z otvoru bude vyčnívat pouze šroubovice vrtáku.Nástroj nabruste jako běžný vrták.Na opačné straně než jsou kanálky vyfrézujte odlehčení do hloubky 0,5mm a šířky 14mm.Na rovnou desku položte jemnější smirkové plátno a na něm díly 2 a 20 kruhovými pohyby po obou stranách začistěte. Před vlastním pájením dílů 2 a 20 je nutno u dílu 2 oboustranně pocínovat plochy na které budete přikládat díly 20.Během ohřevu cínované plochy potírejte letovací kapalinou a cínem, až budou na obou stranách pocínované, pak přebytečný cín hadrem setřete. U dílů 20 pocínujte celou plochu okolo kanálků , snažte se cínem šetřit,ale neotírejte jej. Po vychladnutí odstraňte vrtákem cín který ulpěl v otvorech u všech cínovaných dílů.Oba díly 20 a díl 2 sestavte podle toho jak jste je označily.Do jednoho otvoru 2mm nahoře a dole zasuňte pomocné duralové čepy a do prostředního otvoru zasuňte duralový čep o průměru 3mm.Díly k sobě stáhněte malou svěrkou a na rovné desce poklepáním dorovnejte tak,aby se strany kryly.Při ohřívání držte stojan v kleštích,pootáčejte jím na obě strany aby se stejnoměrně ohříval a díly 20 potírejte po obvodě letovací kapalinou. Když se cín mezi jednotlivými díly slije a vytvoří souvislou vrstvu ohřev ukončete a přebytečný cín setřete hadrem. Po vychladnutí (nechladit vodou) odstraňte vrtákem cín který ulpěl v otvorech.Teplou vodou pečlivě propláchněte kanálky.Na rovné kovové desce s hladkým povrchem zabruste plochy s otvory u obou dílů 20.Desku potřete směsí jemné zabrušovací pasty s olejem a krouživými pohyby ruky za mírného tlaku na stojan plošky s 2mm otvory na obou stranách stojanu zabruste.Totéž proveďte u dílů 19. Zabroušené díly v benzínu opláchněte. Po opláchnutí musí mít broušené plochy souvislý matový povrch. Do 3mm otvoru ve stojanu zasuňte ocelový čep 21 tak,aby měl na obou stranách stejný přesah a zajistěte jej proti samovolnému posuvu svorníkem 20mm dlouhým, se závitem M3 po celé délce.Svorník řádně utáhněte. Díl 22 je držák na který jsou pomocí šroubů 26 (M 2,5) uchycena přítlačná pera 23.Držák 22 nasuňte na vyčnívající svorník, srovnejte a matkou M3 přitáhněte ke stojanu. Šrouby 26 se reguluje síla kterou pera 23 přitlačují díly 19 ke stojanu.Díly 23 zhotovte z ustřihnutého materiálu mosazné trubky o síle stěny 1mm a před střiháním trubku neohřívejte, materiál by ztratil pružnost. Na hlavní ložisko 5 použijte bronzovou tyč o průměru 8mm, závity M8 je lépe použít s menším stoupáním.Otvor vrtejte vrtákem 3,9mm a dokončete výstružníkem 4H8.Mazací otvor v ložisku při montáži natočte tak,aby byl orientován proti šikmému mazacímu otvoru ve stojanu.Ložisko 10 zhotovte z bronze a do stojanu pájejte cínem a po připájení vyvrtejte mazací otvor o průměru 1mm.Stojan 3 je z mosazi. Příčná osa stojanu 3 musí svírat se základnou 3a pravý úhel. Spoj 3 s 3a po srovnání pájejte cínem.Setrvačníky 4 jsou mosazné. Střední otvor vrtejte na průměr 3,9mm a dokončete výstružníkem 4H8.Otvory pro ojniční čepy 11 a 12 vrtejte na průměr 2,4mm a výstružníkem 2,5H8 je upravte tak, aby šly ojniční čepy nasunout asi 1,5mm a ve svěráku je do setrvačníků zalisujte. Závity M3 u 4 jsou pro šrouby k zajištění setrvačníků na hřídeli.Čepy 11 a 12 musí být proti sobě natočeny o 90°. Díly 7 – 8 – 11 – 12 – 21 byly koupeny v prodejně ZKL jako jehly do jehlových ložisek.Jehlu 7 kupte v délce 40mm a na požadovanou míru si ji upravte.Základna stroje je zhotovena z ploché duralové tyče ale může být i ocelová.Stojan 2 k desce 1 řádně přitáhněte šrouby M3.Pokud jste se rozhodli pro zajištění vík 17 použít variantu se svorníky,zhotovte 2 příruby 27 a 2 příruby 28.Svorníky 29 jsou z mosazného svářecího drátu.Na jednu stranu svorníků přiletujte cínem matky M 2,5.Na pístní tyč 14 nasaďte přírubu 28 a víko 17 (to musí být průměrem 8mm směrem k přírubě), potom nasuňte píst na tyč a po usazení na míru jej cínem zaletujte.Po opláchnutí a osušení naneste na píst olej a zasuňte jej do válce podle označení.Víka válce natočte tak, aby jejich šikmé plošky směřovaly k vstupním otvorům válce a označte si polohu vík.Na horní víko nasaďte přírubu 27.Narovnejte obě příruby a dbejte na to,aby se víka neposunula a příruby k sobě stáhněte svorníky.To samé proveďte na druhém válci.Ojniční ložisko 13 nasuňte na čep setrvačníku a válec na čep válce 21.Několikrát otočte setrvačníkem abyste se ujistili že píst nenaráží do vík.Totéž opakujte u druhého válce.Je li vše v pořádku povolte u válců svorníky.O 0,5mm nadzvedněte víko a okolo něj omotejte nit (stačí 1 závit) překřižte ji a víko zasuňte zpět do válce.Toto udělejte u všech válců a po kontrole polohy vík srovnejte příruby a svorníky je stáhněte.Tímto jsou válce utěsněny.Pokud zvolíte variantu zajištění vík bez svorníků 29 a přírub 27 a 28 víka pouze do válců (bez použití nitě) nalisujte. Před nasazením přítlačných per 23 na čep 21,namažte plošky okolo čepu vaselinou a pera stáhněte šrouby 26 jen mírně.Unašeč 9 není třeba popisovat na hřídeli 8 je zajištěn šrouby M 2,5. K mazání stroje slouží kondensační maznice.Je to v různých obměnách běžně používaná olejová maznice.Pracuje na principu kondensace páry ve vnitřním prostoru maznice.Kondenzát (voda) z páry vytlačuje olej do parního potrubí a ten je proudící párou unášen do válců stroje.Při doplňování oleje do maznice před uvedením kotle do provozu (za studena) vyšroubujte zátku 1 a odvodňovacím šroubem 6 vypusťte (vodu) kondenzát.Pokud chcete doplnit olej např. během jízdy,vypusťte nejprve vodu z maznice šroubem 6 a potom povolte zátku 1 jen tolik,aby jejím otvorem mohla unikat pára z kotle.Když syčení páry ustane a jste si jisti že kotel je bez tlaku, můžete zátku úplně vyšroubovat a olej doplnit.Maznice se připojuje mezi kotel a parní stroj silikonovou hadičkou o průměru 6/3 používanou pro modelářské motory na lihové palivo.Kromě těsnění 7 (Ó kroužku 12/8/2) jsou všechny ostatní díly maznice z mosazi.Jednotlivé díly není třeba popisovat,vše je patrné z výkresu.Mazací otvor může být 0,5 – 0,8mm. Pájení dílů je provedeno cínem a zde platí totéž co u stroje – maznici používat pouze pro sytou páru.
Daniel Jiroušek
Snímky: Výkresy:
Maznice, p.s. 1.
osc.par.stroj 1. p.s. 2.
osc.par.stroj 2. p.s. 3.
osc.par.stroj 3. p.s. 4.
ocel.čepy. p.s. 5.
ocel.čepy 1. p.s. 6.
fréz.nástroje. kon.maznice