Hořák na Propan Butan.
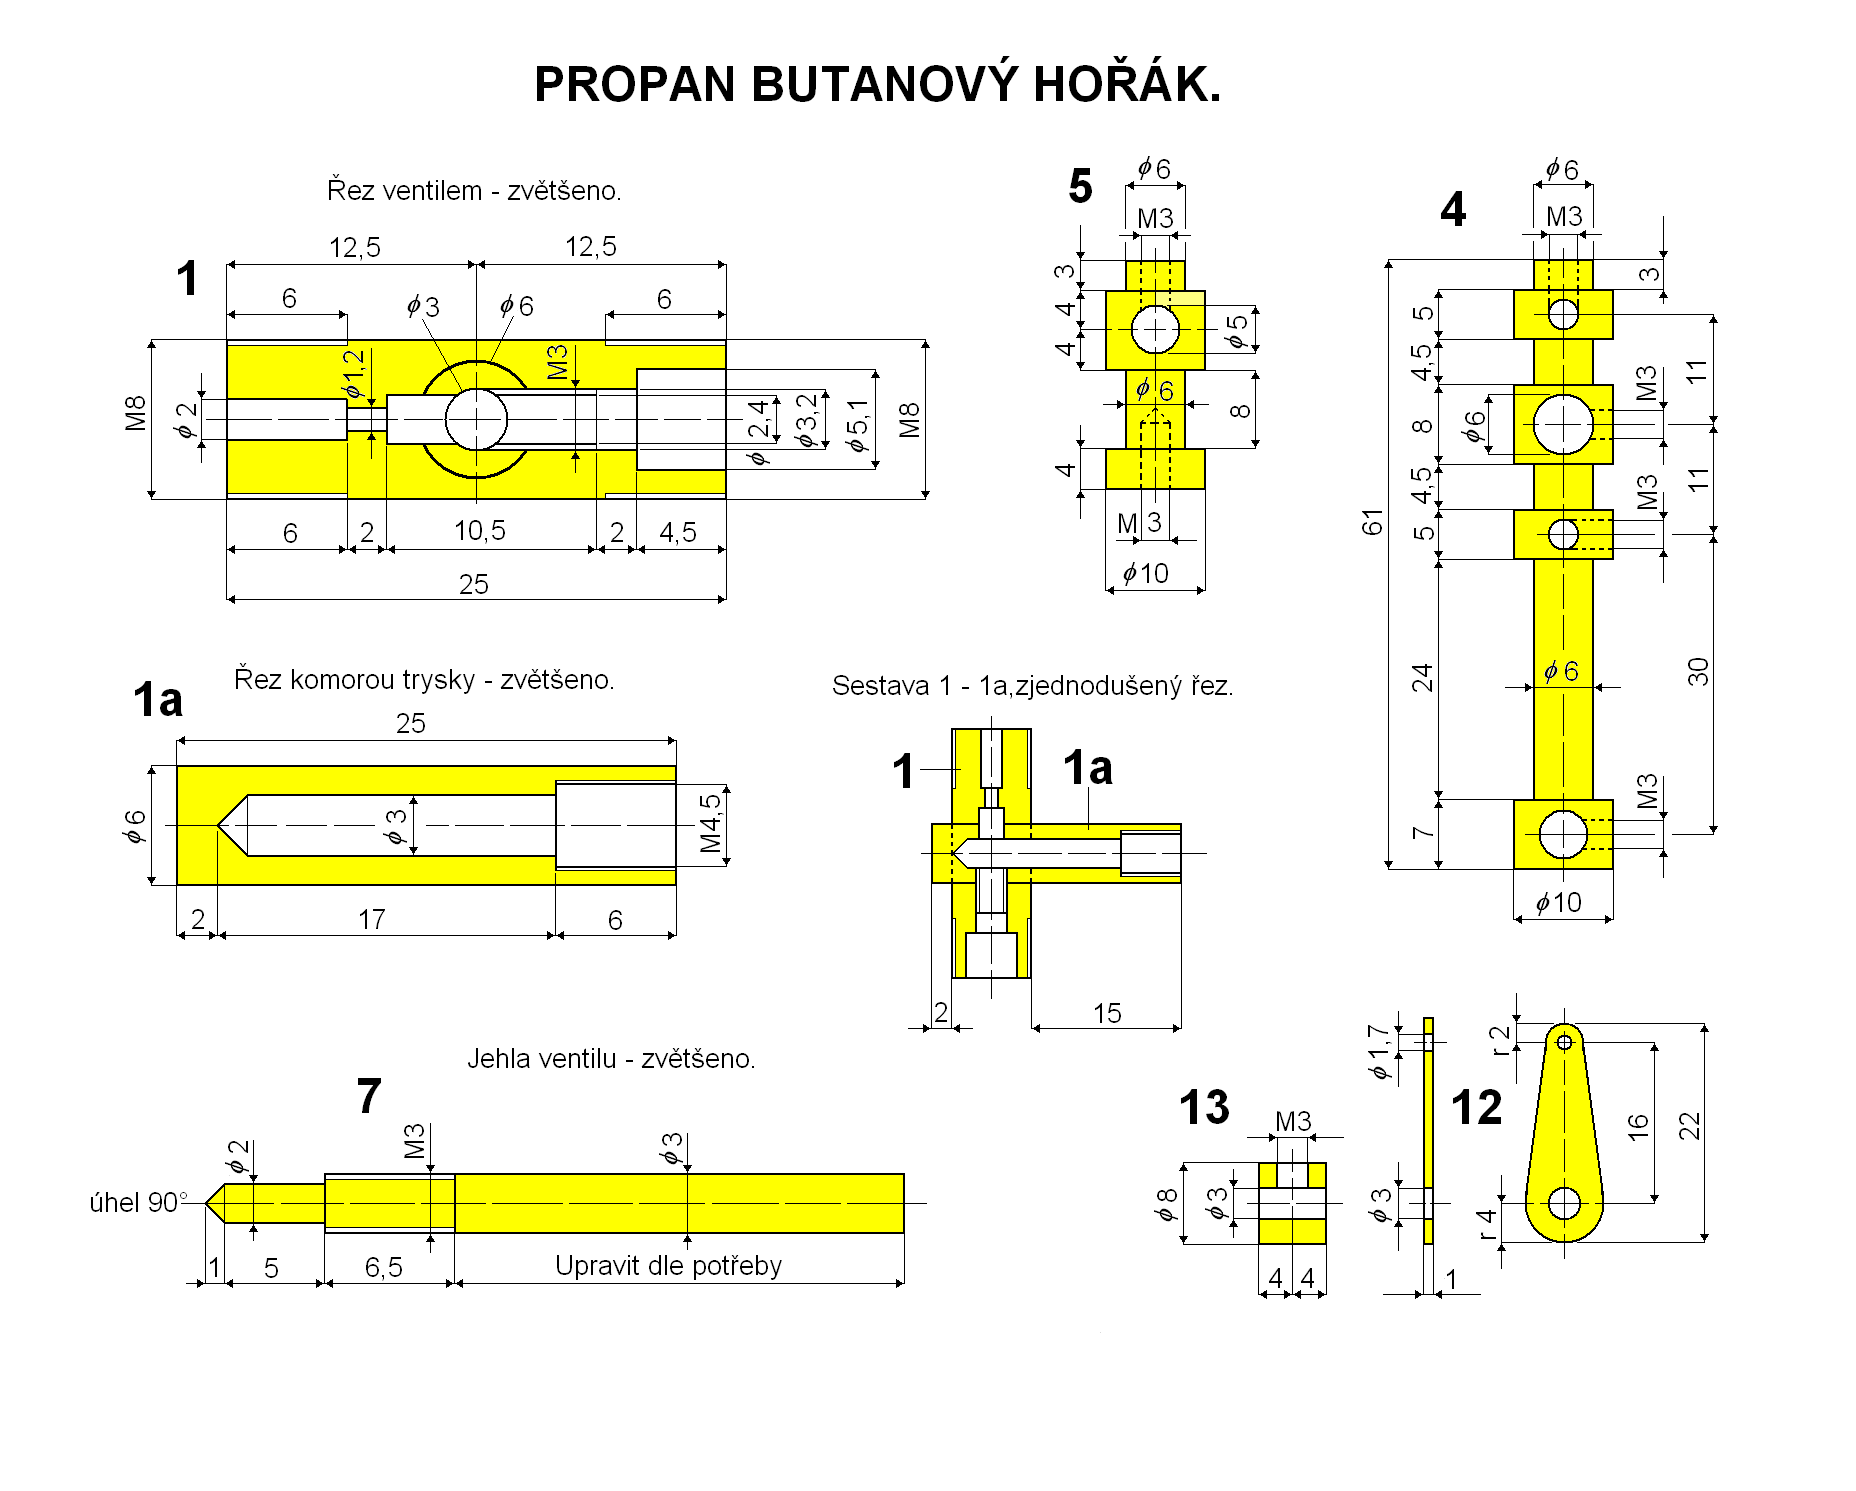
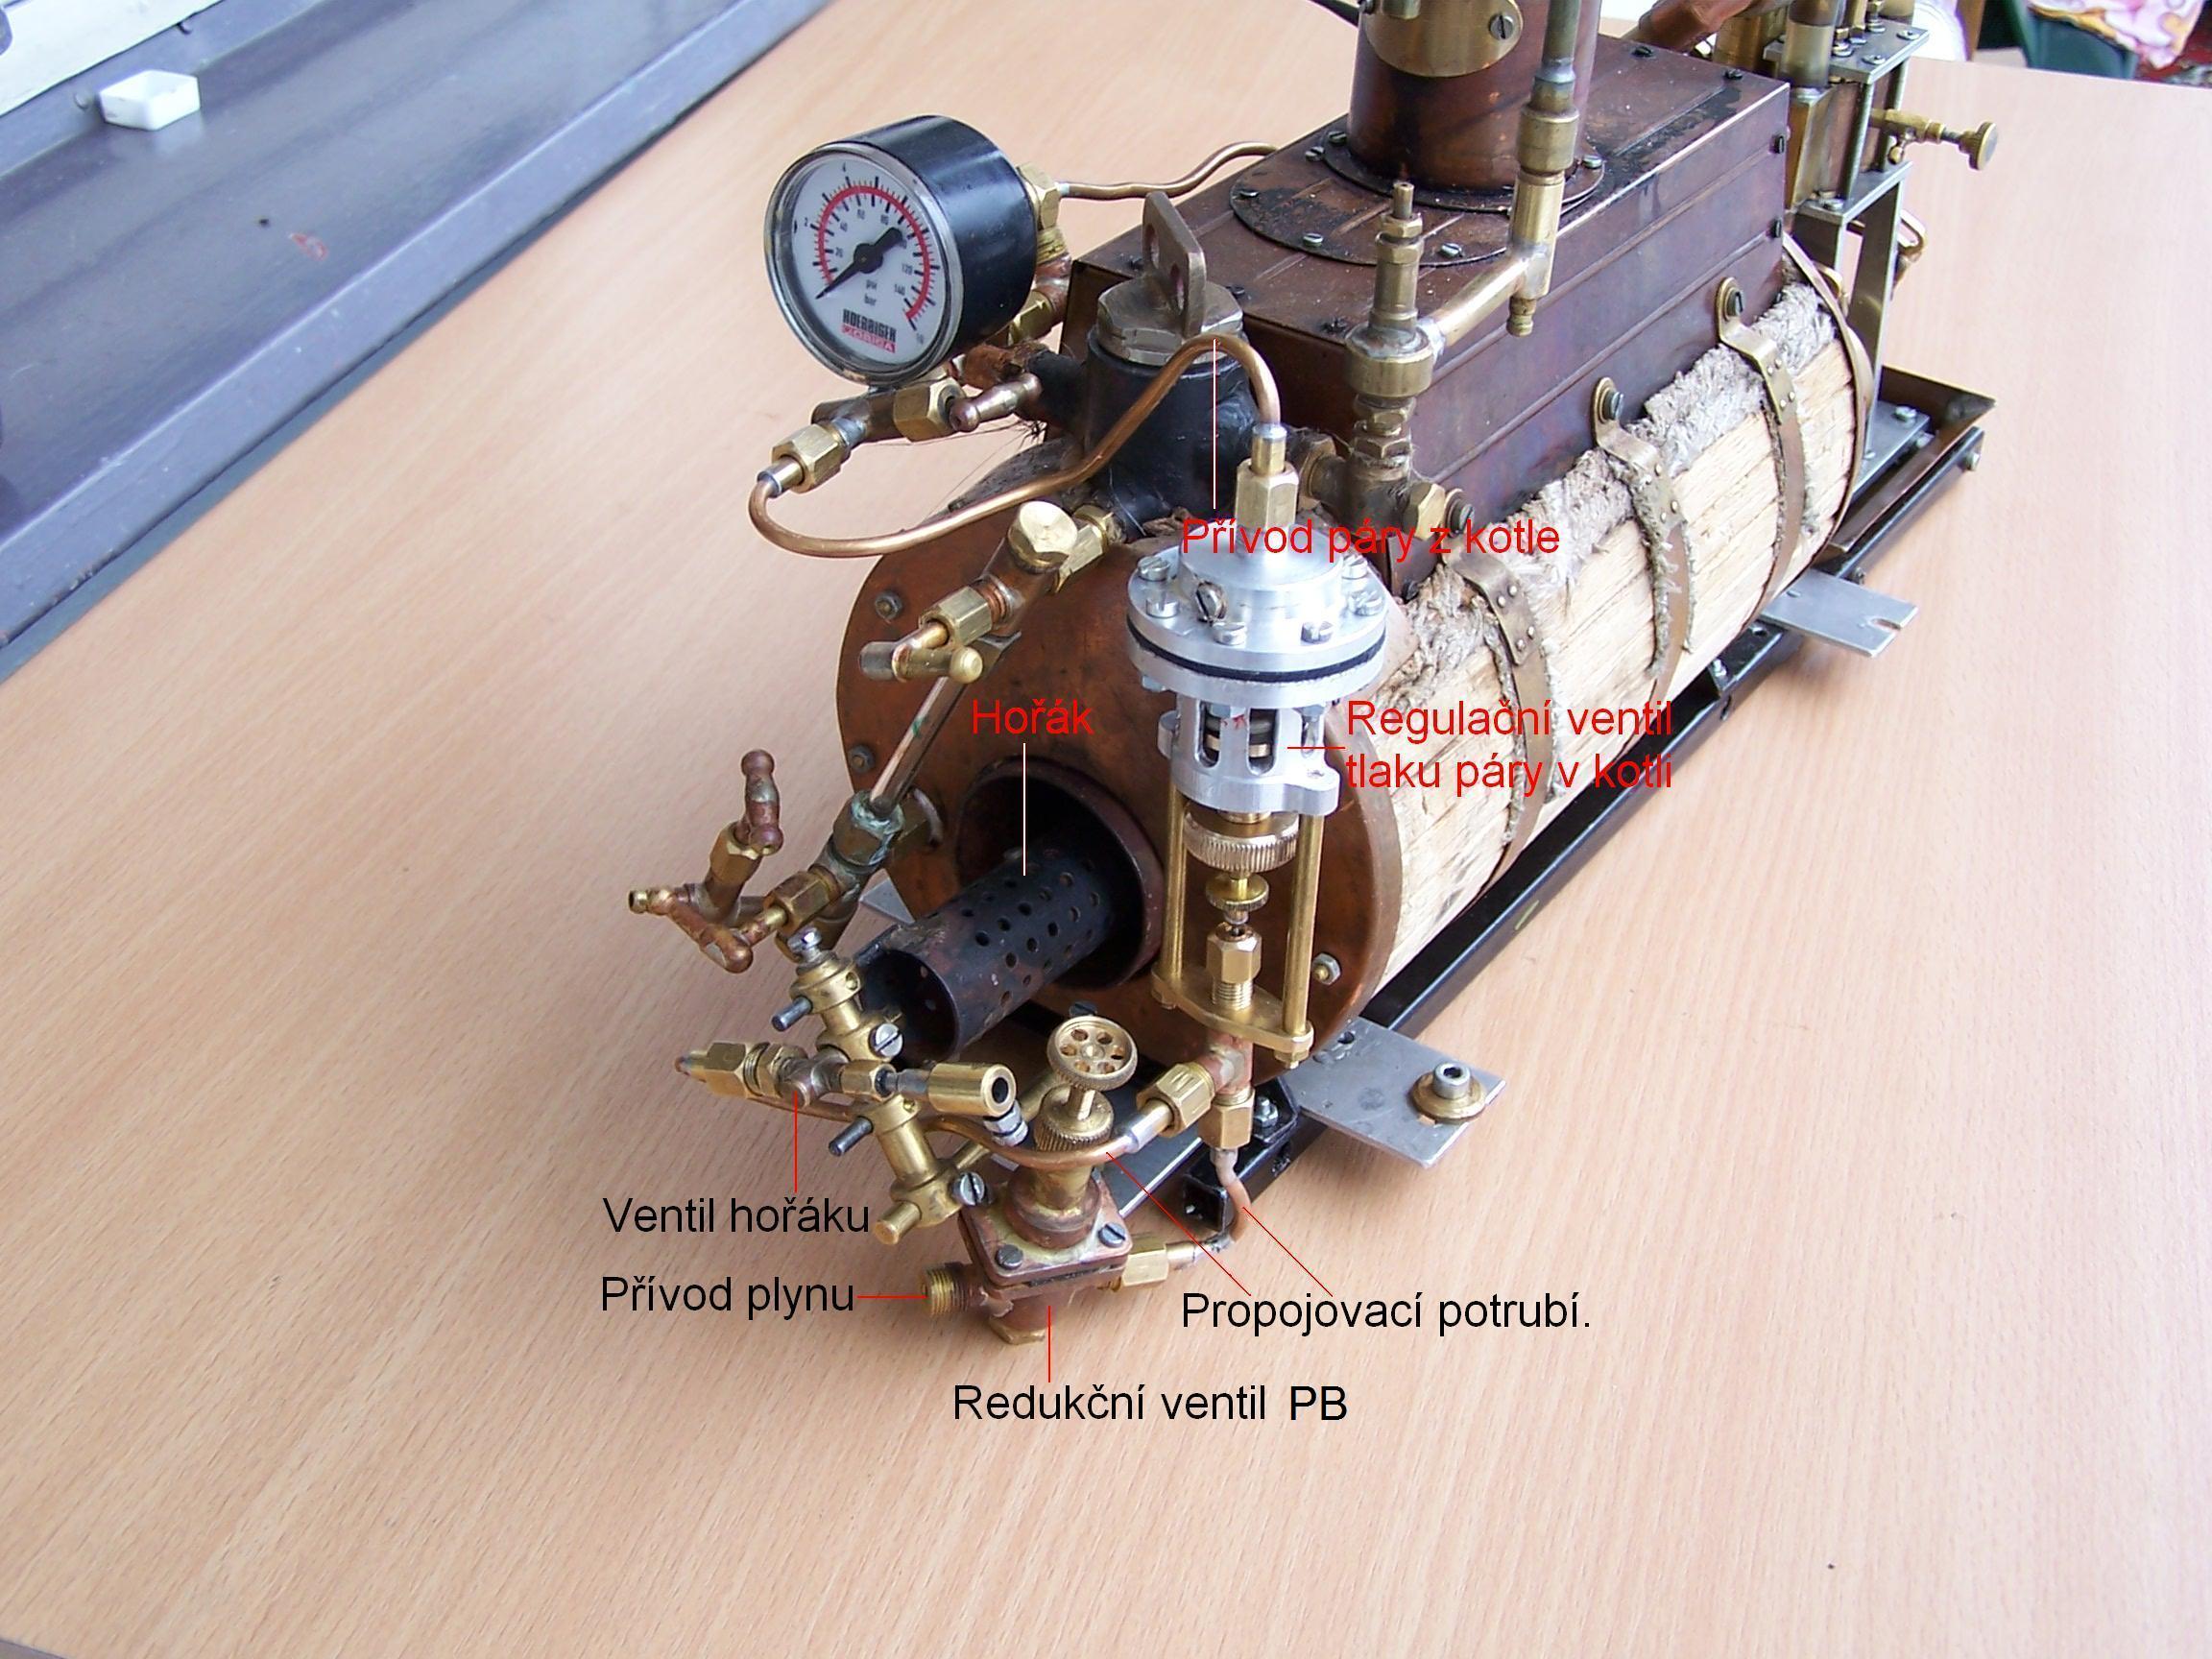
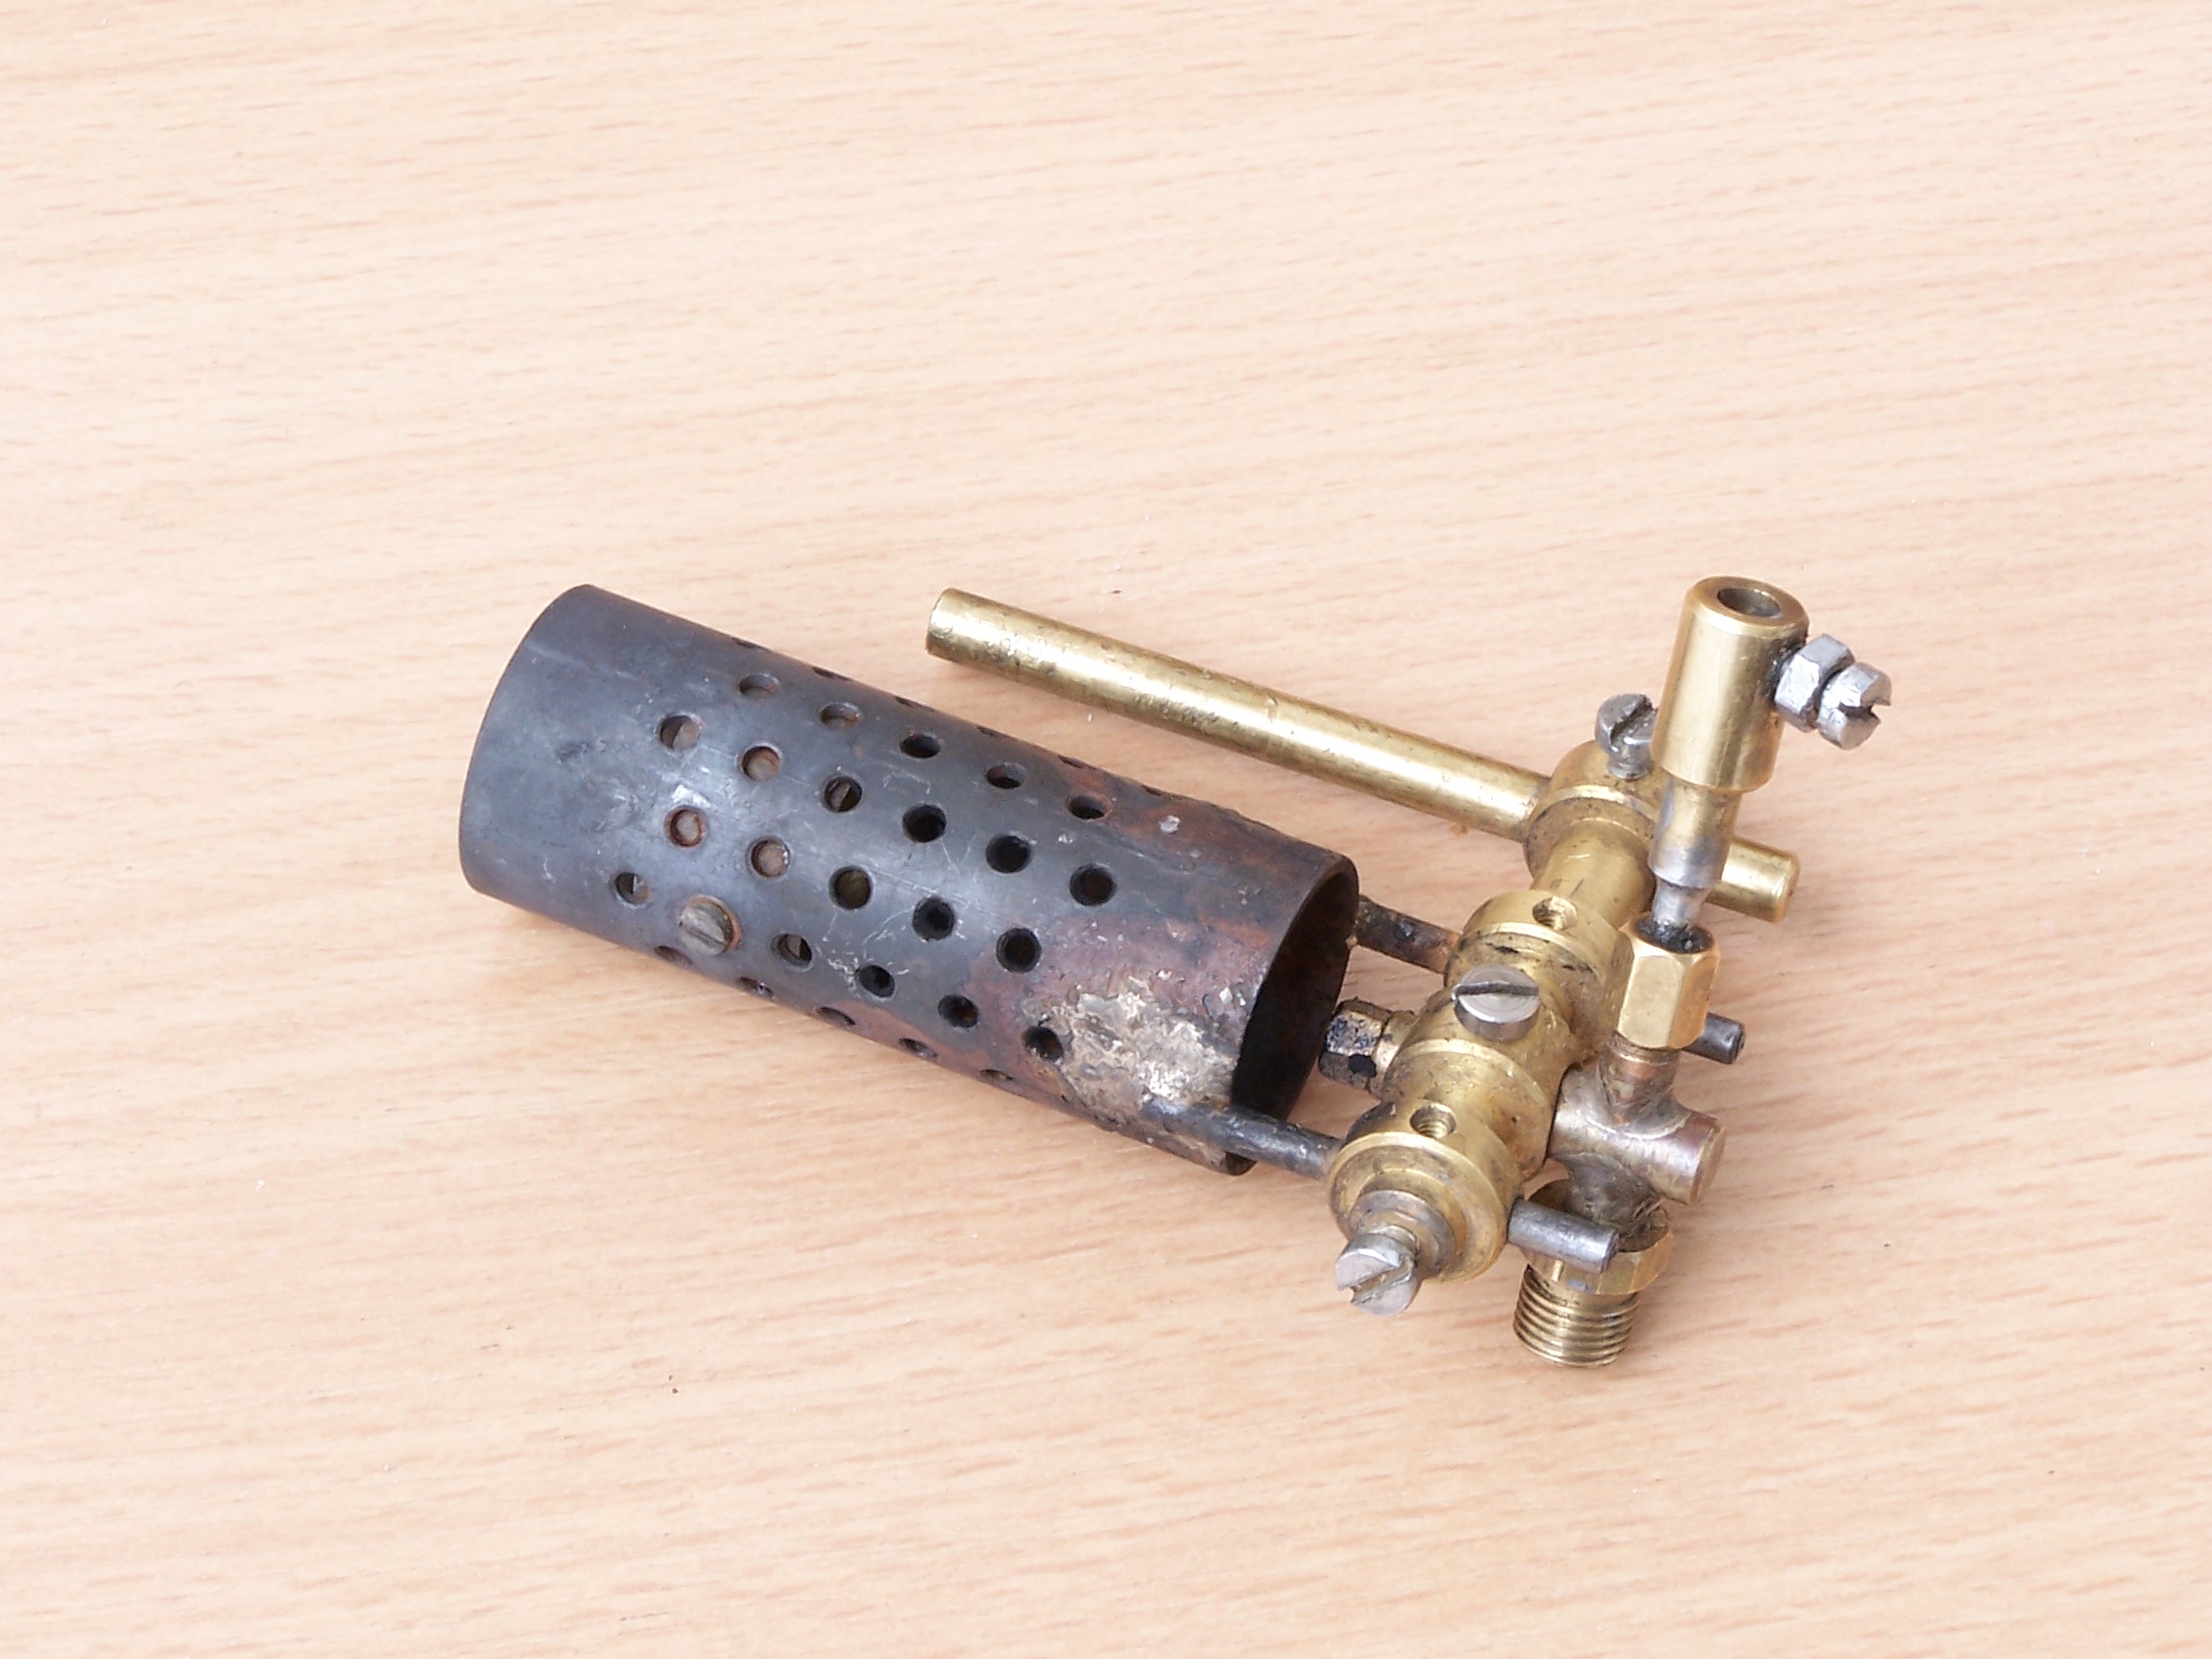
Popsaný hořák je vhodný nejen do kotlů modelů parních lodí ale pro svůj výkon se dá použít také k pájení stříbrnou pájkou. K zhotovení hořáku je nutný soustruh s otočným suportem. Komoru hořáku 2 tvoří ocelová trubka se směšovacím prstencem 3 ,který zajišťuje promíchání plynu se vzduchem Obvod trubky je rozdělen po 30° na12 dílů. V každém dílu je vyvrtaná řada otvorů o průměru 2,5mm.K zajištění komory 2 slouží dvě ocelové tyčky 12a o průměru 3mm.Ty jsou připájeny stříbrem do vyfrézovaných žlábků v trubce. Místo pájení se mohou tyčky k trubce přinýtovat, nebo upevnit šrouby M 1,6mm. Prstenec 3 je z kruhové mosazi o průměru 18mm a délce 12mm.Při zhotovení prstence nejprve vyvrtáme do materiálu otvor o průměru 7,5mm .Otočný suport nastavíme podle stupnice nebo šablony tak, aby jeho osa s podélnou osou soustruhu svírala úhel 55.° Když kónus vysoustružíme, materiál v čelistech otočíme .Na suportu si nastavíme úhel 40° a při soustružení kónusu dáváme pozor abychom nezvětšili otvor v prstenci. Pokud je třeba, nepatrně si upravíme úhel suportu. Prstenec je zajištěn jedním šroubem M 2,5 a musí být umístěn přesně podle výkresu a delším kónusem směrem ke stojanu 4. Stojany 4 a 5 není třeba popisovat.Tyčka 6 má průměr 5mm a slouží k nastavení vzdálenosti hořáku. Stojan 5 je dobré umísit mimo osu hořáku aby byl přístup k zajišťovacímu šroubu. U kotle musí být hořák zasunut 15mm do otvoru o průměru min. 42mm ,aby mohl přisávat dostatečné množství vzduchu. U tělesa ventilu 1 nejprve vyřízneme na obou stranách závity M 8.Vrtání v soustruhu začneme průměrem 2mm do hloubky 6mm,potom díl otočíme vyvrtáme průměr 5,1mm a pokračujeme průměrem 3,2mm,dále průměrem 2,4mm do hloubky 17mm a zakončíme průměrem 1,2mm.Otvor 1,2mm vrtáme s této strany proto, aby byl přesně vystředěn a ventil po uzavření nepropouštěl. Příčný otvor pro komoru trysky o průměru 6mm vrtáme nejprve menším průměrem abychom se nedostali mimo střed a potom průměrem 5,8mm.Zakončení otvoru provedeme výstružníkem tak, aby komora trysky šla do otvoru zarazit. Tryska pro hořák Meva 31 s otvorem 0,31mm má závit 4,5mm.Pokud si troufáte, můžete v soustruhu materiál se závitem stočit na průměr 4mm a pokusit se vyříznout závit M4 s běžným stoupáním, když se to podaří ,vyřízněte do komory pro trysku místo zavitu M4,5 . 0,5mm závit M4.U komory je nutno dodržet hloubku otvoru u průměru 3mm. Hotovou komoru 1a zalisujeme podle výkresu sestavy do tělesa ventilu 1 a celek spájíme stříbrem, nebo cínem. Po opláchnutí upneme 1 menším otvorem do universálky a vrtákem o průměru 2,4mm opatrně provrtáme komoru trysky a přitom dáváme pozor abychom nepřevrtali průměr 1,2mm .Jako poslední vyřízneme závit M3.Řežeme opatrně abychom neulomili závitník. Jehlu 7 můžeme zhotovit z oceli, nebo mosazi. Hrot jehly 7 má úhel 90° a zhotovíme jej tak, že jehlu upneme do universálky, vysokootáčkovou brusku opřeme o nožovou hlavu a při malých otáčkách soustruhu, hrot vybrousíme. Pokud vybrousíme menší (ostřejší) úhel hrotu, bude potřeba k plnému otevření, nebo uzavření ventilu delší dráha páky.Díly 8 – 9 – 10 –11 není třeba popisovat. Pod víko ucpávky 9 použijte jako těsnění provázek z ucpávkové šňůry. Díl 13 je připájen cínem k páce 12.Jako těsnění na vstupu plynu mezi 11 a 1 použijte O kroužek, nebo fíbrové těsnění.
Daniel Jiroušek